Ультратонкая алюминиевая фольга 8011-O из сплава Al-Fe-Si содержит небольшое количество элементов...
See Details
RU

Новости отрасли
Главная / Новости / Новости отрасли / Что такое ламинатная пленка из алюминиевой/нетканой ткани и почему она используется во многих отраслях промышленности?
Что такое ламинатная пленка из алюминиевой/нетканой ткани и почему она используется во многих отраслях промышленности?
Дата:Jun 01, 2026
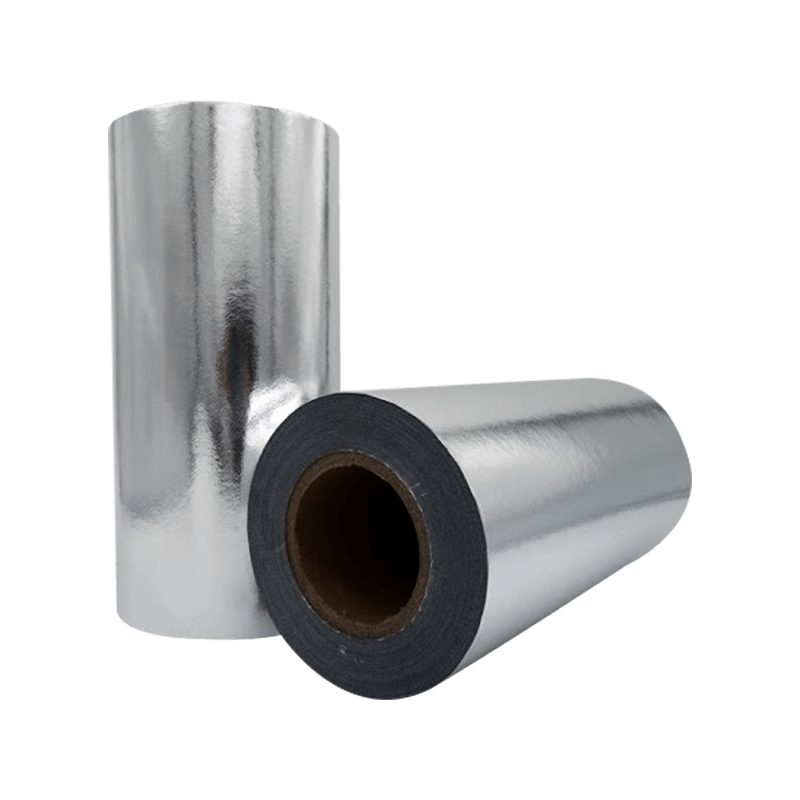
Ламинированная пленка из AL/нетканого материала представляет собой композитный материал, образованный путем приклеивания слоя алюминиевой фольги к подложке из нетканого материала, в результате чего получается гибкий лист, который сочетает в себе барьерные и отражающие свойства алюминия с прочностью, воздухопроницаемостью и стабильностью размеров нетканого текстиля. Эта комбинация устраняет фундаментальное ограничение каждого отдельного материала: алюминиевая фольга сама по себе склонна к разрывам и образованию точечных отверстий под механическим воздействием, в то время как сами по себе нетканые материалы не обеспечивают значимой защиты от влаги, газов или лучистого тепла. Вместе ламинат достигает уровня производительности, которого не может достичь ни один компонент по отдельности, поэтому ламинатная пленка из алюминиевого сплава и нетканого материала стала стандартным материалом для изоляции, упаковки, медицинского и промышленного применения во всем мире.
Что на самом деле представляет собой ламинатная пленка из алюминиевой/нетканой ткани
Обозначение «AL» относится к компоненту алюминиевой фольги — обычно это мягкая, технически чистая алюминиевая фольга толщиной от 6 до 25 микрон, в зависимости от требований к барьерности и гибкости применения. Компонент нетканого материала чаще всего представляет собой полипропилен спанбонд (ПП), полиэстер спанбонд (ПЭТ) или композит спанлейс с плотностью основы от 20 г/м² до 80 г/м² для стандартных ламинированных конструкций. Два слоя соединяются посредством клеевого ламинирования, термического соединения или экструзионного покрытия, создавая единый лист, который механически ведет себя как текстиль, обеспечивая при этом поверхностную непроницаемость металлической фольги.
Ламинат может быть изготовлен в виде двухслойной конструкции AL/нетканый материал или в виде многослойного композита, включающего дополнительные пленки, такие как полиэтилен (ПЭ) или полипропилен (ПП) — на одной или обеих внешних сторонах для придания термосвариваемости, влагостойкости со стороны ткани или дополнительной стойкости к проколу. Трехслойные конструкции, сочетающие полиэтиленовую пленку, алюминиевую фольгу и нетканый материал, особенно распространены в изоляционной облицовке и пароизоляции, где внешний полиэтиленовый слой обеспечивает устойчивость к атмосферным воздействиям, а нетканая внутренняя поверхность обеспечивает стабильность размеров и простоту нанесения клея во время установки.
Полученный композит отличается совершенно разным внешним видом и фактурой с каждой стороны: алюминиевая поверхность представляет собой яркую, отражающую металлическую поверхность, а нетканая поверхность имеет мягкий, матовый вид ткани с волокнистой текстурой. Эта асимметрия функционально важна — во многих случаях алюминиевая поверхность ориентирована так, чтобы отражать лучистое тепло или обеспечивать пароизоляцию, в то время как нетканая поверхность приклеивается, приклеивается или сшивается с соседними материалами в сборке.
Ключевые физические и функциональные свойства
Профиль производительности ламинированной пленки AL/нетканый материал определяется совместным вкладом ее алюминиевых и нетканых компонентов. Понимание этих свойств по отдельности и в сочетании проясняет, почему этот материал используется в таком широком диапазоне требовательных применений.
Барьерная производительность
Алюминиевая фольга толщиной более 9 микрон обеспечивает почти идеальный барьер для водяного пара, кислорода, света и ароматических соединений, обеспечивая скорость пропускания водяного пара (СПВП) ниже 0,01 г/м²/день и скорость пропускания кислорода (ОПК) фактически на нулевом уровне в стандартных условиях испытаний. Эти значения барьера являются одними из самых высоких, достижимых для гибких материалов, на несколько порядков превосходя металлизированные пленки (которые осаждают всего 40–80 нм паров алюминия на полимерной подложке). Нетканая основа сохраняет эти барьерные свойства при механическом обращении, предотвращая сминание фольги и образование микроотверстий, которые являются основной причиной отказа при использовании алюминиевой фольги без опоры.
Отражательная способность и термическое сопротивление
Яркие алюминиевые поверхности отражают от 95% до 97% падающего лучистого тепла, что делает ламинат из алюминиевого сплава/нетканого материала эффективным барьером для излучения, когда алюминиевая поверхность ориентирована в сторону источника тепла с воздушным зазором не менее 19 мм на отражающей стороне. В применениях изоляции зданий эта лучистая отражательная способность является основным механизмом тепловых характеристик — материал не действует как объемный изолятор, как это делают стекловолоконные плиты или пенопласты, а скорее уменьшает приток или потерю тепла через крыши, стены и полы, отражая длинноволновое инфракрасное излучение, а не поглощая его. Нетканая основа не оказывает существенного влияния на отражательную способность, пока алюминиевая поверхность остается чистой и неповрежденной.
Механическая прочность и сопротивление разрыву
Прочность на разрыв и сопротивление разрыву ламинатов AL/нетканый материал определяются, прежде всего, нетканым компонентом. Нетканые материалы из полипропилена спанбонд с плотностью 40–60 г/м² обеспечивают прочность на разрыв 150–300 Н/5 см в машинном направлении и 100–250 Н/5 см в поперечном направлении с удлинением при разрыве от 40 % до 80 %. Это придает ламинату достаточную пластичность, чтобы прилегать к неровным поверхностям во время установки без разрывов, в то время как алюминиевая лицевая сторона обеспечивает жесткость, которая противостоит провисанию или деформации под собственным весом на пролетах, встречающихся при облицовке зданий или изоляции воздуховодов. Значения прочности на разрыв по Эльмендорфу для типичных конструкций из алюминиевого сплава/нетканых материалов варьируются от 800 мН до 2500 мН, что достаточно для процессов механического монтажа, включая сшивание скобами, гвоздями и крепление лентой.
Сравнительный обзор основных диапазонов свойств стандартных конструкций ламинированных пленок из алюминиевого сплава и нетканого материала представлен ниже:
| Недвижимость | Типичное значение/диапазон | Стандарт испытаний |
|---|---|---|
| Общий базовый вес | 60–180 г/м² | ИСО 536 |
| WVTR (38°C/90% относительной влажности) | < 0,02 г/м²/день | АСТМ Е96 |
| Солнечная отражательная способность (лицо AL) | 95%–97% | АСТМ С1371 |
| Предел прочности (MD) | 150–350 Н/5 см | ИСО 1924 |
| Коэффициент излучения (лицо AL) | 0,03–0,05 | АСТМ С1371 |
| Диапазон рабочих температур | от −40°С до 120°С | Спецификация производителя |
Основные области применения в различных отраслях
Сочетание свойств алюминиевой и нетканой ламинированной пленки — высокие барьерные характеристики, отражательная способность, механическая прочность и легкая гибкость — делает ее функциональным материалом для чрезвычайно широкого спектра отраслей. Каждое приложение использует определенное подмножество этих свойств в различном рабочем контексте.
- Изоляционная облицовка здания: Ламинат AL/нетканый является стандартным облицовочным материалом для стекловолоконных войлок, рулонов минеральной ваты и изоляционных материалов из пенопласта, используемых в стенах, крышах и полах. Алюминиевая поверхность отражает лучистое тепло и действует как замедлитель пара, а нетканая основа адгезионно прикрепляется к изоляционному сердечнику и обеспечивает устойчивость к разрыву во время резки и установки скоб. Облицовка FSK (фольга-сетка-крафт) представляет собой вариант этой конструкции, в которой армирующая стеклянная сетка встроена между алюминием и подложкой из крафт-бумаги для повышения устойчивости к разрыву при изоляции воздуховодов.
- Обертка и облицовка воздуховода системы отопления, вентиляции и кондиционирования воздуха: В системах гибкой изоляции воздуховодов в качестве внешней пароизоляционной оболочки используется ламинат AL/нетканый материал, защищающий изоляционный слой из минеральной ваты или стекловолокна от проникновения влаги и обеспечивающий очищаемую и прочную внешнюю поверхность. Алюминиевая поверхность противостоит образованию конденсата на поверхностях воздуховодов во влажной среде, а нетканая подложка выдерживает многократное сгибание, возникающее во время установки системы воздуховодов, без расслоения.
- Гибкая упаковка для пищевых продуктов и фармацевтических препаратов: Многослойные ламинаты, включающие алюминиевую фольгу, прикрепленную к подложке из нетканого или тканого материала, используются в реторт-пакетах, стоячих пакетах и крышках блистерных упаковок, где требуется сочетание барьерных характеристик, стойкости к проколу и термосвариваемости (обеспечиваемых внутренним слоем из полиэтилена или полипропилена). Нетканый компонент обеспечивает структурную целостность, которая предотвращает проколы фольги во время наполнения, запечатывания и транспортировки.
- Защитная одежда и аварийные термоодеяла: Легкие ламинаты AL/нетканые используются в одноразовых защитных комбинезонах, одеялах для экстренной помощи и одежде, защищающей от излучения, для промышленных рабочих. Алюминиевая лицевая панель отражает инфракрасное излучение, испускаемое телом, при использовании спасательных одеял, уменьшая потери тепла в сценариях риска переохлаждения. Нетканая подложка обеспечивает устойчивость к драпировке и разрыву, необходимую для носимых изделий, а также достаточную воздухопроницаемость для предотвращения чрезмерного накопления влаги в швейных изделиях.
- Сельскохозяйственные и садоводческие покрытия: Светоотражающие алюминиевые/нетканые почвопокровные материалы и пленки для защиты растений используются для регулирования температуры почвы, подавления роста сорняков и отражения фотосинтетически активной радиации вверх в полог сельскохозяйственных культур. Нетканая подложка обеспечивает достаточную пористость для газообмена и проникновения воды, а алюминиевая поверхность справляется с солнечной тепловой нагрузкой на поверхности почвы.
- Автомобильная теплозащита: В тепловых экранах под капотом и днищем автомобилей используются ламинаты из алюминиевого сплава/нетканого материала для защиты чувствительных к температуре компонентов от выхлопной системы и теплового излучения двигателя. Сочетание отражательной способности, легкого веса и гибкости позволяет придавать этим щиткам сложную геометрию во время сборки автомобиля.
Как производится ламинатная пленка из алюминиевой/нетканой ткани
Производство ламинированной пленки AL/нетканого материала представляет собой процесс преобразования, в ходе которого предварительно изготовленная алюминиевая фольга и рулоны нетканого материала соединяются в единый композит с использованием одной из трех основных технологий склеивания: сухое клеевое ламинирование, влажное клеевое ламинирование или экструзионное ламинирование. Выбор метода склеивания зависит от требуемой прочности соединения, диапазона температур конечного использования, необходимости обработки без растворителей и требований к скорости производства.
Сухое клейкое ламинирование
При сухом клеевом ламинировании — наиболее широко используемом методе для AL/нетканых конструкций — клей на основе растворителя или воды наносится на поверхность алюминиевой фольги с помощью головки для глубокой печати или нанесения покрытия с запятой, обычно при весе слоя от 2 до 5 г/м² в сухом виде. Фольга с покрытием проходит через сушильную печь при температуре от 60°C до 100°C для испарения растворителя-носителя или воды, оставляя сухой липкий клейкий слой. Затем алюминиевую фольгу и нетканый материал соединяют под давлением зажима на станции ламинирования, и композит наматывают на мастер-рулон. После периода отверждения от 24 до 72 часов при контролируемой температуре и влажности, в течение которого клей достигает своей окончательной прочности сшивки, мастер-рулон разрезается на станцию продольной резки до нужной ширины. Сухое ламинирование обеспечивает соединение с прочностью на отслаивание обычно от 1,5 до 4,0 Н/15 мм, что достаточно для большинства применений в области изоляции, упаковки и одежды.
Экструзионное ламинирование
При экструзионном ламинировании расплавленный полимер — чаще всего полиэтилен низкой плотности (ПЭНП) при температуре от 280 до 320 °C — между алюминиевой фольгой и подложками из нетканого материала, когда они сходятся в зоне контакта прижимного и охлаждающего валков. Расплавленный полимер действует одновременно как связующее вещество и как дополнительный функциональный слой, обеспечивая термосвариваемость или повышенную влагостойкость готового ламината. Экструзионное ламинирование является предпочтительным, когда требуется трехслойная конструкция из ПЭ/АЛ/нетканого материала, поскольку при этом композит получается за один проход, а не требует последовательных этапов ламинирования. Достижимая скорость линии составляет от 150 до 400 метров в минуту, что делает экструзионное ламинирование высокопроизводительным вариантом для крупнообъемных ламинатов.
Параметры контроля качества при производстве ламината
Стабильное качество ламината требует постоянного контроля нескольких параметров процесса на протяжении всего производства. К критическим контрольным точкам относятся:
- Равномерность веса клеевого слоя по ширине полотна — отклонения более ±10% обычно приводят к видимым изменениям прочности соединения в готовом ламинате.
- Давление прижима и температура в точке ламинирования — недостаточное давление приводит к отслоению участков; превышение температуры может повредить термочувствительные нетканые основы
- Контроль натяжения полотна на обоих носителях разматывается — дисбаланс натяжения между фольгой и нетканым полотном приводит к скручиванию, складкам и ошибкам совмещения печатных конструкций.
- Испытание прочности на отслаивание образцов, взятых через регулярные промежутки времени — обычно через каждые 500–1000 метров производства — для проверки отверждения клея и целостности соединения.
- Проверка точечных отверстий с использованием систем обнаружения в проходящем свете — критически важна для фармацевтической и пищевой упаковки, где требования к целостности барьера указаны при нулевом обнаружении точечных отверстий на квадратный метр.
Готовые ламинаты обычно поставляются в рулонах на бумажных или пластиковых сердечниках шириной от 500 до 2000 мм и длиной от 500 до 5000 м в зависимости от основного веса конструкции. Нарезка на ширину, указанную заказчиком, выполняется на последнем этапе обработки перед отправкой с допуском на размер ± 1 мм для стандартной ширины разреза в большинстве спецификаций конвертеров.
Выбор подходящей конструкции ламината AL/нетканого материала для вашего применения
При наличии нескольких типов нетканых подложек, толщины алюминиевой фольги, методов склеивания и дополнительных дополнительных слоев выбор правильной конструкции ламината AL/нетканый требует согласования параметров материала с требованиями применения, а не использования стандартного продукта по умолчанию. Следующие соображения эффективно направляют этот процесс выбора.
Для изоляционной облицовки и обертывания зданий, где сопротивление разрыву во время установки скоб является основным механическим требованием, нетканый полипропиленовый материал спанбонд плотностью 40–50 г/м² в сочетании с алюминиевой фольгой толщиной 9–12 микрон посредством сухого клеевого ламинирования обеспечивает оптимальный баланс удобства в обращении и барьерных характеристик при экономичных затратах. Там, где требуется более высокая устойчивость к разрыву — например, при изоляции коммерческих воздуховодов или пароизоляции подземных помещений — подходящим путем модернизации является конструкция, армированная сеткой, или более тяжелый нетканый материал плотностью 60–80 г/м².
Для применения в гибкой упаковке, требующей герметичных уплотнений, необходима трехслойная конструкция с термосвариваемым внутренним слоем из полиэтилена или CPP, а толщина алюминиевой фольги должна быть указана как минимум 9 микрон, чтобы обеспечить барьерные характеристики без точечных отверстий после изгибающих напряжений при наполнении и запечатывании пакета. Для защитной одежды и одеял для экстренных случаев, где вес упаковки и драпировка имеют первостепенное значение, более тонкая алюминиевая фольга толщиной 6–7 микрон в сочетании с легким нетканым материалом спанбонд плотностью 20–30 г/м² минимизирует общий вес основы, сохраняя при этом отражательную способность и барьерные характеристики, необходимые для функционирования продукта.
Рекомендуемые статьи
Сопутствующие товары
-
-
FSK: В этом продукте используется композитная структура из алюминиевой фольги и крафт-бумаги, а и...
See Details -
Ламинирующая пленка AL/PET — это высокоэффективная композитная пленка, сочетающая в себе металлич...
See Details -
Пленка для ламината AL/PE сочетает в себе барьерные свойства алюминиевой фольги с гибкостью и тер...
See Details -
Эта двухслойная структура значительно улучшает барьерные свойства, долговечность и экономическую ...
See Details -
Ламинированная пленка AL/BOPP представляет собой композитную пленку, изготовленную путем ламиниро...
See Details

